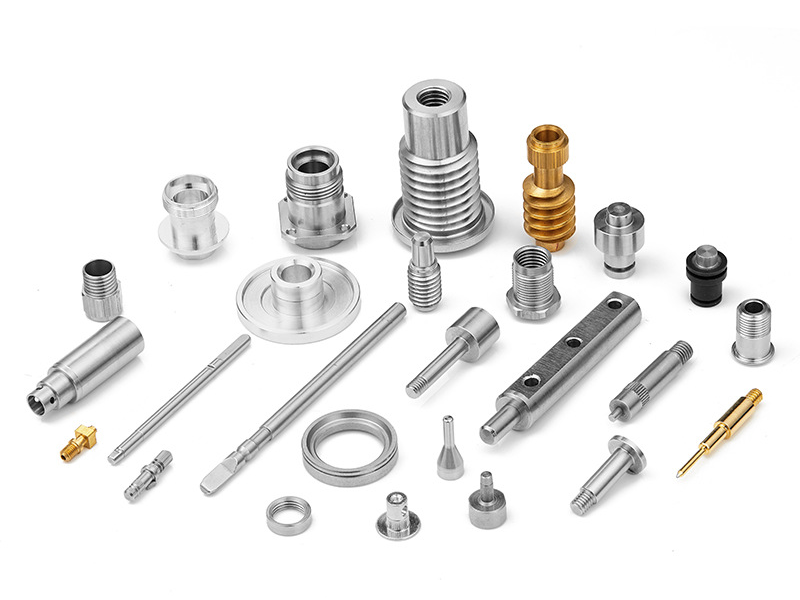
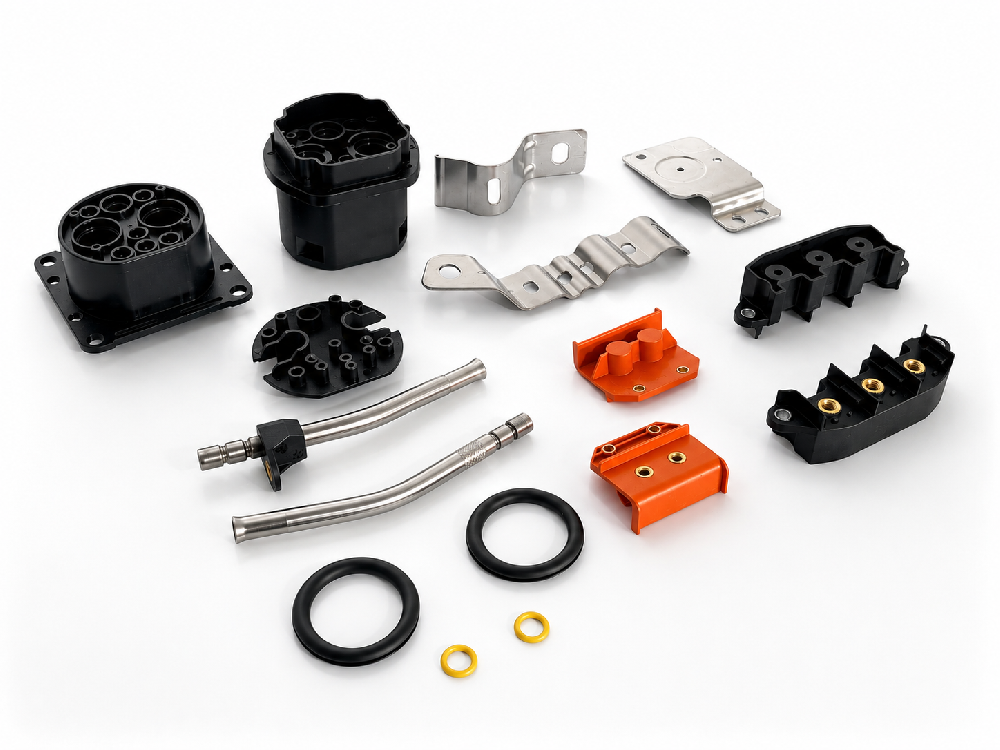
对于模具配件、传动及连接件、紧固件行业而言,五金件往往具有一个典型特点:
工件尺寸小,但检测特征并不少。
一个看似简单的金属盖件,可能同时包含多组直径、折弯内腔高度以及表面刻印深度等检测要求。与此同时,金属表面的反光、狭小内腔的轮廓遮挡以及浅刻印带来的高度信号变化,又会进一步增加实际测量难度。
因此,对于这类小型精密五金件,设备选型真正需要解决的并不是“参数够不够”,而是:
“面对真实工件,设备能否稳定识别目标特征,并按照实际检测要求完成测量?”
近期,宁波怡信光电科技有限公司针对一批模具配件、传动及连接件、紧固件类五金样品开展了上机测试。此次测试共涉及6种规格、60件样品,检测内容覆盖外径、直径、内腔高度以及马克刻印深度等项目。通过影像测量与激光测量的组合测试,对不同检测特征采用针对性的测量方式,进一步验证设备与实际工件之间的适配关系。
一、真实样品出发:这批五金件需要测什么?
本次测试的客户主要从事模具配件、传动及连接件、紧固件类五金产品,此次送检的样品包括多款小型金属装饰件和功能五金件。
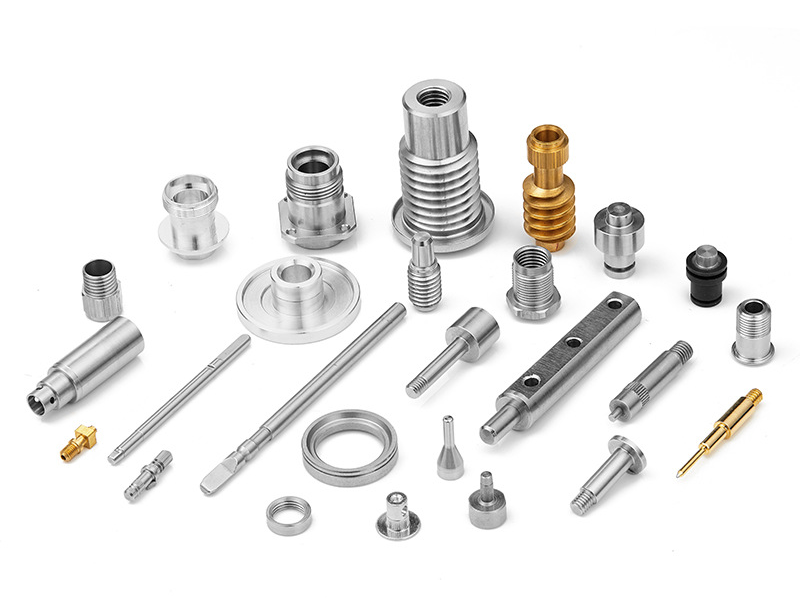
(参考图)
本次送检样品共计6种规格、每种10件,包含DUO凸、SK凹、大/中/小多规格盖子、五爪组件等。
从外观来看,这些工件尺寸并不大,但不同产品的结构特征和检测要求存在明显差异。
结合客户提供的图纸,本次测试主要围绕以下三类检测项目展开:
1.1 外径及多组直径尺寸检测
针对不同规格产品,对其外轮廓及内部关键直径尺寸进行检测,重点考察设备对小尺寸圆形、轮廓及边界特征的识别能力。
1.2 关键高度尺寸检测
其中,SK凹涉及折弯结构形成的内腔高度,同时包含多组直径尺寸。
按照客户图纸要求,需要完成:
4组直径 + 3组高度 = 7项管控尺寸。
这意味着测量不仅需要识别平面轮廓,还需要建立相应的几何关系,对部分无法直接取点的尺寸进行间接构造与计算。
1.3 马克刻印字深度检测
部分盖子表面带有刻印字符,需要进一步获取刻印槽底与基准面之间的高度差。
相比二维轮廓尺寸,这类检测已经从平面尺寸测量延伸到了微小高度变化的获取,因此对测量设备的高度信息采集能力提出了不同要求。
二、工件虽小,为什么实际测量并不简单?
对于这类小型五金件,真正影响检测效果的,往往不是工件尺寸本身,而是材料表面状态、结构特征以及被测量特征的表达方式。
本次测试中,主要存在三个典型难点:
2.1 金属表面反光,影响轮廓成像
金属五金件表面通常具有较强反光特性。
在影像测量过程中,如果光照方式不匹配,局部区域容易出现高光、过曝或轮廓边缘对比度不足,从而影响圆、直线、边缘等几何特征的识别。
对于此类工件,光源配置本身就是测量方案的一部分。
2.2 SK凹内腔狭小,部分特征无法直接取点
SK凹部分尺寸位于折弯形成的内腔区域。
由于空间狭小,部分目标边界无法像平面特征一样直接获取有效测量点。此时,如果仅依靠简单的边缘取点,很难完整表达图纸中的尺寸关系。
因此,需要从“直接测量”转向“几何关系构造”,利用可识别的轮廓特征建立辅助几何元素,再通过几何计算得到目标尺寸。
2.3 刻印槽较浅,深度信号容易受到干扰
马克刻印属于典型的浅槽结构,其深度变化相对较小,同时金属表面的反光又可能对激光信号产生影响。
这类检测的关键并不仅仅是“测到一个高度”,而是要能够稳定区分刻印槽底与基准表面之间的高度差,并尽可能降低表面状态及边缘区域对结果的干扰。
三、针对不同特征,采用不同测量手段
面对本次样品同时存在二维尺寸、复杂内腔以及微小深度等检测需求,测试没有采用单一测量方式,而是根据被测特征的几何属性进行设备分工。
本次采用:
ATM-4030L全自动影像测量仪 + 激光测量设备
分别承担二维几何尺寸与微小高度信息的检测。
3.1 ATM-4030L全自动影像测量仪
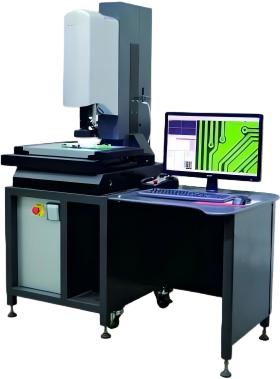
ATM-4030L主要用于本次样品的外径、直径、距离及相关高度尺寸检测。
通过调整不同光源组合,使工件轮廓获得更清晰的成像效果,再利用软件进行边缘识别、几何元素提取及尺寸计算。
对于结构相对复杂的样品,则结合图纸中的尺寸关系进行辅助几何构造,从而完成部分无法直接取点尺寸的间接测量。
3.2激光测量设备
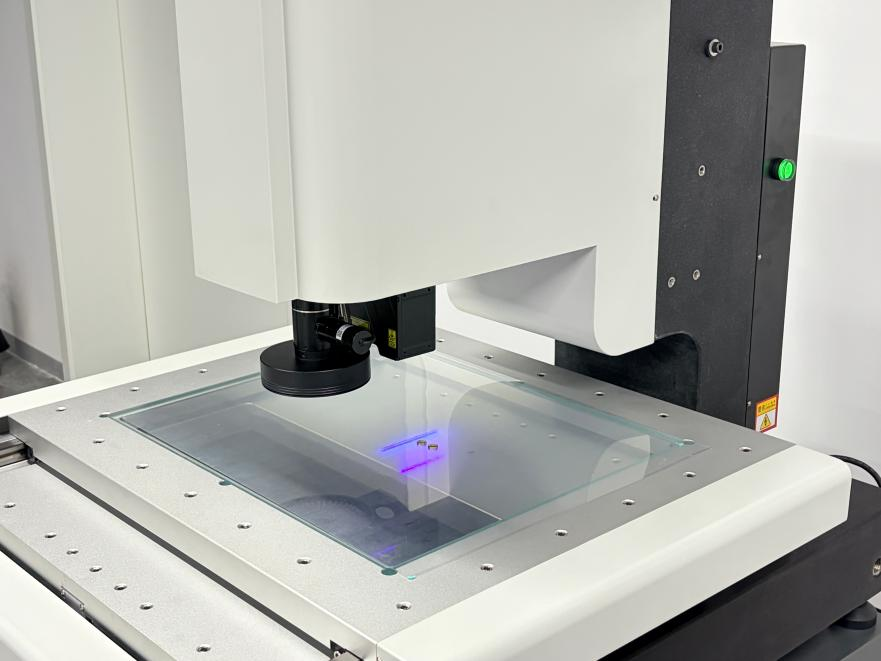
激光测量设备主要针对本次样品的马克刻印深度进行专项测试。
通过获取工件表面不同区域的高度信息,建立基准面与刻印槽底之间的高度关系,从而计算刻印深度。
针对浅刻印及金属反光可能造成的信号波动,测试过程中对扫描参数、采样方式及有效信号区域进行调整,并通过重复测试观察测量结果的稳定性。
四、从“能不能测”到“怎么稳定测”:实际测试过程
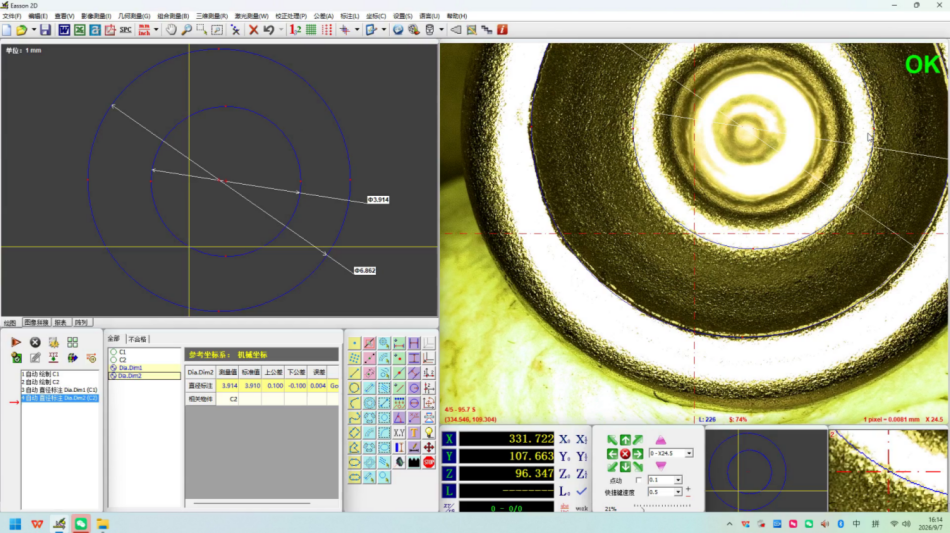
(影像仪测量画面)
l 金属反光 → 优化成像条件
根据不同工件表面状态及轮廓特征,对环形光、同轴光等光源进行组合调整,使目标边缘获得更清晰的灰度对比。
在此基础上,通过软件识别圆、直线及轮廓等几何特征,完成外径、直径等尺寸测量。
核心思路:先解决成像,再进行特征识别。
l SK凹内腔 → 从直接取点转向几何构造
对于SK凹内腔中无法直接获取有效测量点的尺寸,根据图纸中的几何关系建立辅助线、虚拟交点等辅助元素。
通过已获取的实际轮廓特征构建相应的几何关系,再计算目标尺寸。这种测量方式的重点,并不是简单增加测量点,而是根据实际工件结构选择合适的尺寸构造逻辑。
l 浅刻印 → 获取高度差,而非单纯识别轮廓
对于马克刻印深度,则采用激光测量方式获取表面高度变化。
通过对扫描参数、采样步距及信号过滤条件进行调整,确定有效信号区域,分别获取刻印槽底与基准面的高度信息,最终计算两者之间的高度差。
刻印深度,本质上是一个高度差测量问题。同时也是本次测试采用影像与激光组合方案的重要原因之一。
l 60件样品 → 从单件验证延伸到批量数据观察
本次共测试6种规格、60件样品。在统一测量基准及测量逻辑的基础上,对不同规格样品进行测试,并对测量数据进行统一整理。
通过观察不同样品的测量结果,可以进一步了解同一测量方案在不同规格工件上的实际表现,为后续设备配置及检测方案设计提供数据参考。
五、为什么设备选型不能只看参数?
设备参数可以反映理论测量能力,但真实工件的材料、表面状态、结构特征以及检测项目,会直接影响实际测量方案。
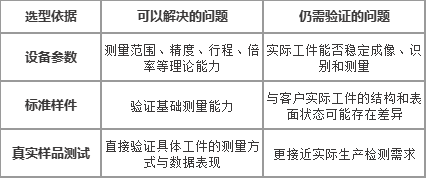
对于结构复杂、检测项目多样的小型五金件,真实样品上机测试,是连接“设备参数”与“实际应用”的重要验证环节。
相比单纯对比设备参数,基于真实样品开展测试,可以更加直观了解到:
工件能否成像 → 特征能否识别 → 尺寸能否测量 → 数据是否稳定 → 方案是否适用
六、宁波怡信样品测试服务
针对企业在设备选型、工件测试、检测方案验证及设备适用性评估等方面的需求,宁波怡信光电科技有限公司提供样品上机测试服务。 客户可携带实际工件到现场,也可通过寄样方式提供样品及具体检测要求。
技术人员将根据工件的:
尺寸范围|结构特征|材料及表面状态|检测项目|精度要求 |实际应用场景
进行针对性的测试与分析,并结合实际测量情况,为后续设备选型及检测方案设计提供参考。
相比单纯对比设备参数,基于实际样品开展测试,可以进一步了解设备与具体工件之间的适配关系,使设备能力与实际检测需求实现前置验证。
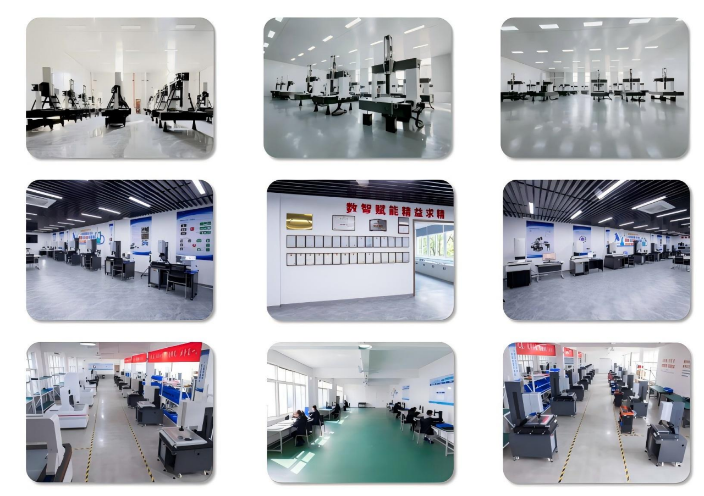
(厂区环境)
六、结语:真正需要验证的,是“设备与工件”的关系
通过此次寄样测试,对于精密测量设备而言,没有脱离工件和检测要求的“绝对适用”。
面对不同材料、不同结构以及不同检测项目,设备需要匹配相应的成像条件、特征识别方式和测量方法。对于模具配件、传动及连接件、紧固件类小型五金件而言,产品虽然体积小,却可能同时涉及常规尺寸、复杂内腔以及微小深度等多种检测需求。
因此,设备选型不应只停留在参数表的对比上,而应进一步回到真实应用场景:
以检测需求为出发点,以设备参数为基础,以真实样品测试作为验证。
先测试,再判断。
让设备能力提前对接真实需求,让检测方案建立在实际应用之上。
宁波怡信光电科技有限公司
以真实样品验证检测需求,以专业技术服务设备选型。